


Guida alla selezione di un produttore affidabile di tubi in nichel. Sul campo: tendenze della fiera TGTY Pipe and Wire Materials.
Guida per gli acquirenti: Orientarsi tra la domanda industriale e le tendenze fieristiche
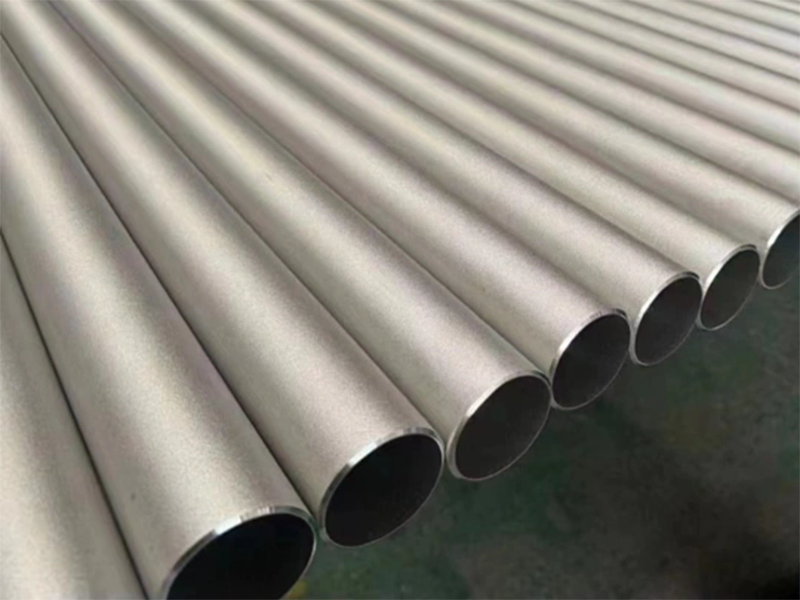
Selezionare un Produttore affidabile di tubi in nichel sul campoRichiede una chiara comprensione sia degli standard industriali attuali sia delle capacità tecniche di produzione. Recenti evidenze provenienti dalle principali fiere dei materiali per tubi e cavi evidenziano una crescente domanda di leghe di nichel ad alte prestazioni, in grado di resistere a pressioni estreme, agenti chimici altamente corrosivi e forti sbalzi termici. Settori come la lavorazione chimica, l'ingegneria navale, l'industria aerospaziale e la produzione di energia si stanno orientando verso specifiche rigorose che non lasciano alcun margine di errore per i materiali.
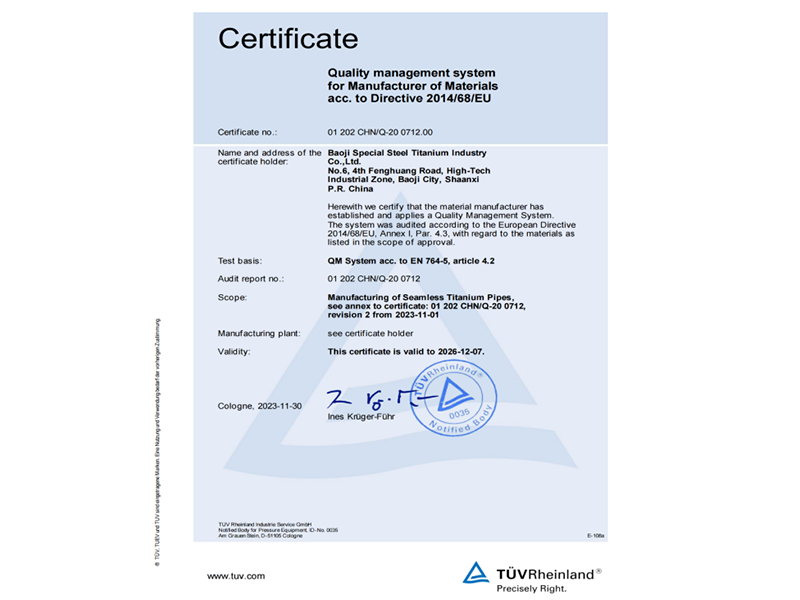
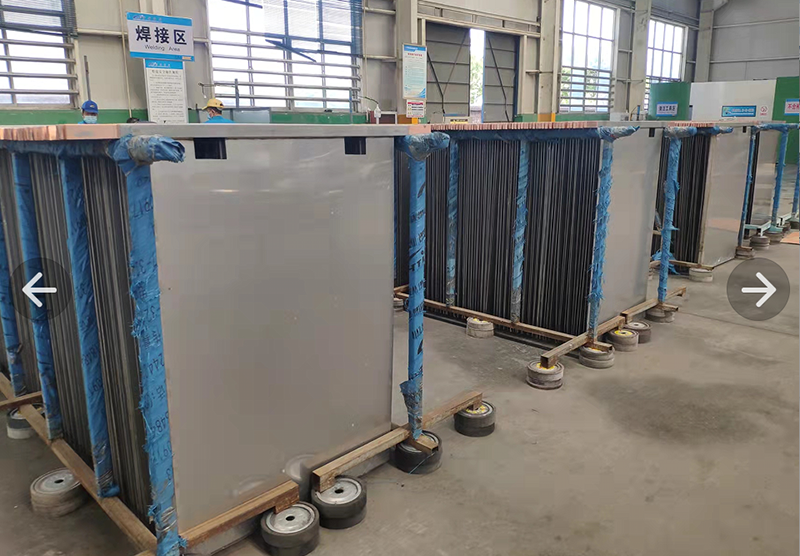
Le tendenze del settore fieristico rivelano che i moderni team di ingegneri non valutano più i fornitori basandosi esclusivamente sul costo iniziale. Al contrario, i professionisti del settore danno priorità alla verifica completa della qualità, all'esecuzione di precisione e al controllo del processo end-to-end. I produttori devono dimostrare la padronanza in ogni fase della produzione, dalla fusione e foratura delle materie prime alla laminazione di precisione e ai controlli non distruttivi. In qualità di sviluppatore affermato nel settore della metallurgia specializzata, TGTY ha allineato il proprio modello produttivo a queste tendenze in evoluzione, introducendo pratiche metallurgiche avanzate e rigorosi cicli di garanzia della qualità per far fronte alle complesse esigenze industriali.
Controllo del processo produttivo ed esecuzione tecnica
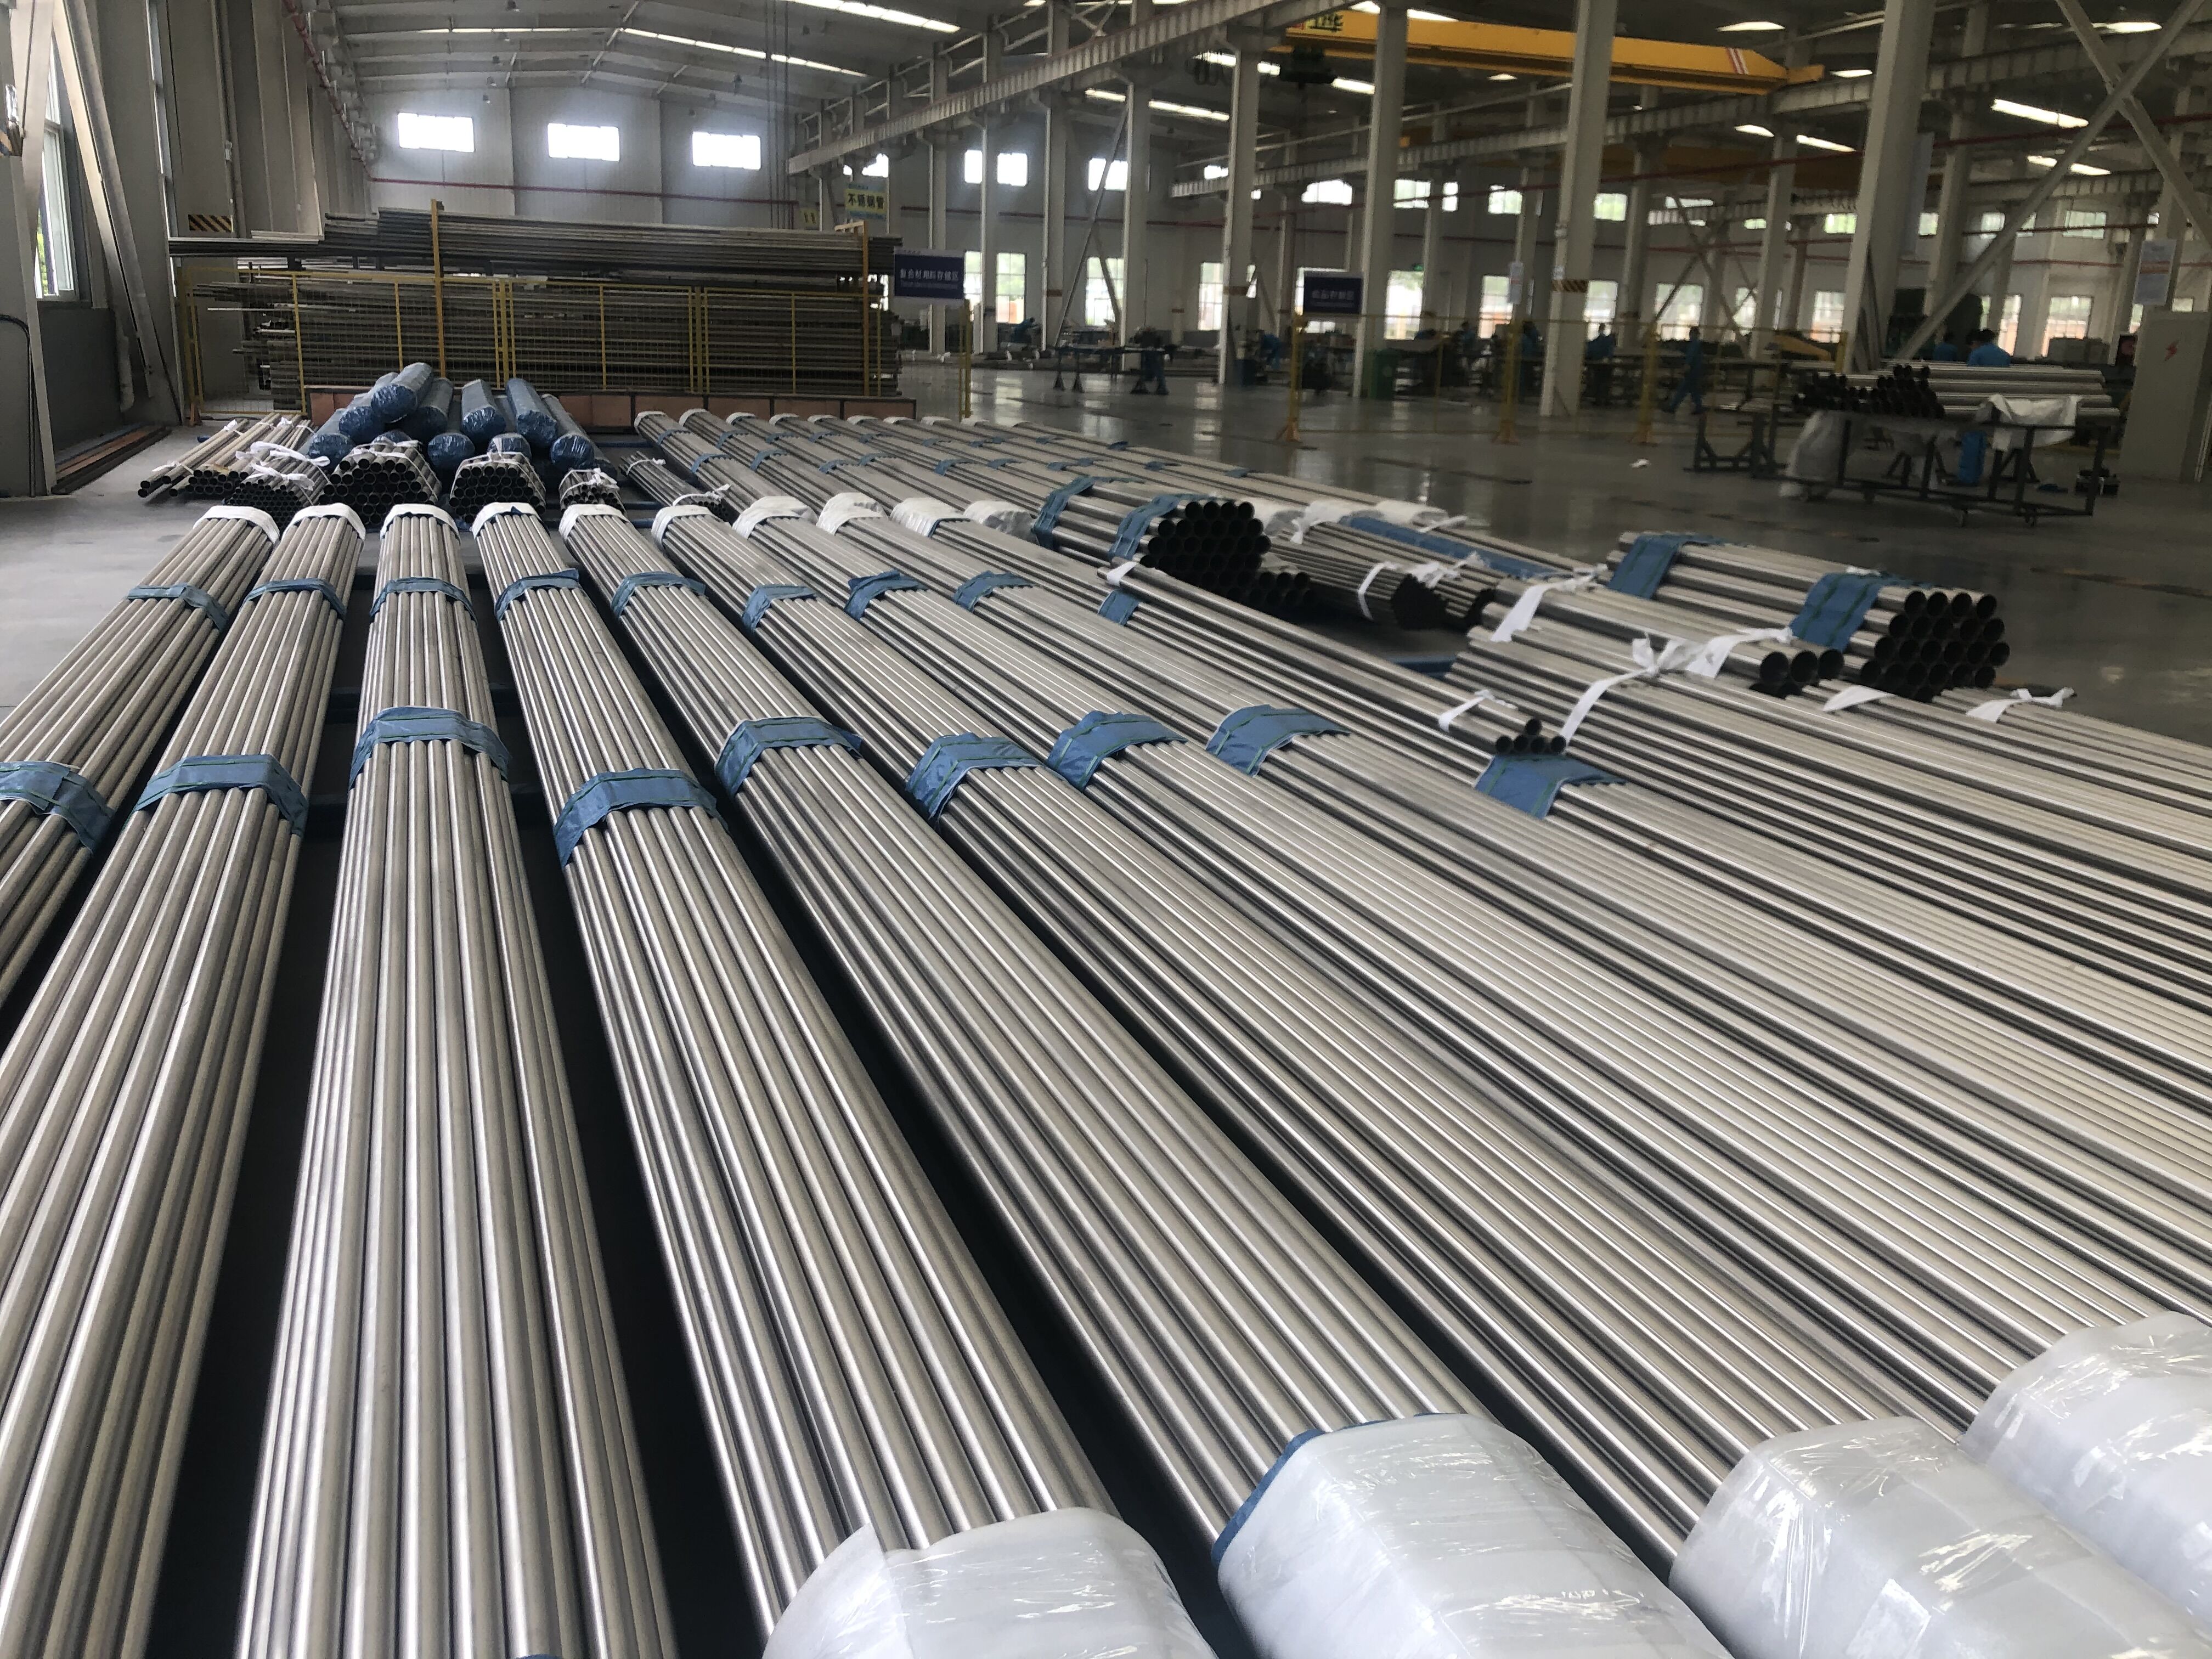
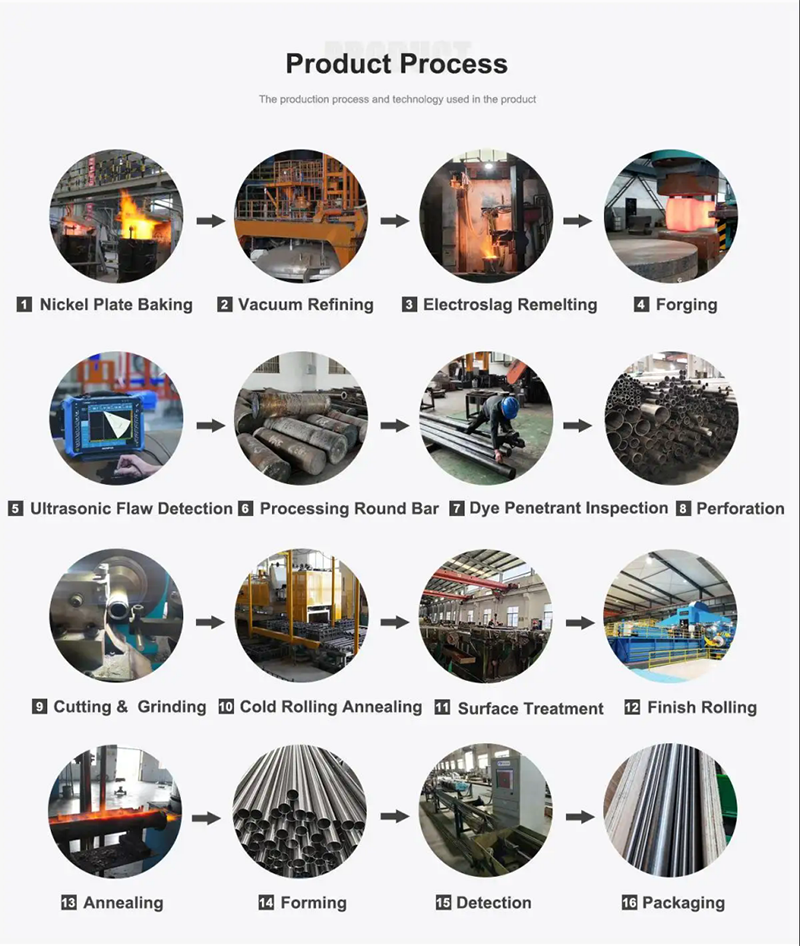
Per mantenere l'integrità strutturale in condizioni operative difficili, la produzione di tubi in nichel deve seguire una sequenza produttiva a più fasi rigorosamente controllata. Il processo integra una gestione termica precisa, un monitoraggio meccanico continuo e controlli analitici completi in ogni fase.
| Palcoscenico | Fase del processo | Principali parametri tecnici e di qualità |
| 1 | Materie prime e fusione | Fusione doppia VIM + ESR; controllo rigoroso del rapporto tra gli elementi (Ni, Cr, Mo, Cu); omogeneizzazione del lingotto o forgiatura a caldo. |
| 2 | Trattamento a caldo e perforazione | Controllo rigoroso degli intervalli di temperatura e dei tassi di deformazione durante le fasi di foratura, estrusione e laminazione incrociata. |
| 3 | Processi a freddo e trattamenti termici | Riduzione controllata delle pareti del passaggio; ricottura intermedia; trattamento di solubilizzazione a 1065–1120 °C con tempra rapida in acqua (±5 °C). |
| 4 | Controllo di precisione e della superficie | Monitoraggio automatizzato in tempo reale di diametro esterno, spessore del pezzo, rotondità e rettilineità; calibrazione di routine degli stampi; rettifica individuale delle superfici. |
| 5 | Prove non distruttive e fisiche | Test ultrasonici volumetrici; test a correnti parassite superficiali; test di pressione idrostatica/pneumatica; test di trazione, svasatura e corrosione. |
| 6 | Tracciabilità e consegna finale | Sistema di identificazione "Un tubo, un codice"; pacchetto completo di documentazione (MTC, rapporti NDT, registri termici); imballaggio conforme. |
I. Controllo della fonte: materie prime e operazioni di fusione
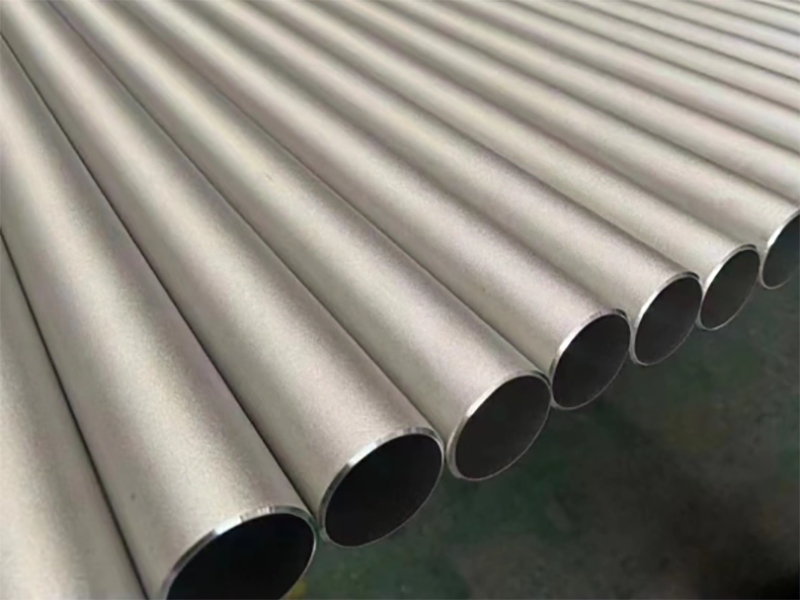
La coerenza inizia a livello atomico. Per i tubi in nichel commercialmente puro, il controllo della composizione chimica si concentra sul mantenimento di elementi come nichel, carbonio, zolfo e fosforo entro ristretti intervalli di specifica. Per i tubi in lega a base di nichel, l'equilibrio si estende agli elementi di lega critici, tra cui cromo, molibdeno e rame.
Per prevenire la segregazione degli elementi ed eliminare le impurità microscopiche, viene impiegata una tecnologia di doppia fusione, che combina la fusione a induzione sotto vuoto (VIM) con la rifusione elettroslag (ESR). Dopo la solidificazione, i lingotti vengono sottoposti a omogeneizzazione o forgiatura a caldo per garantire proprietà meccaniche isotrope in tutta la matrice del materiale prima di passare alle fasi di formatura primarie.
II. Blocco del processo: Gestione del processo e del trattamento termico
La trasformazione di billette solide in tubi senza saldatura ad alta integrità richiede un rigoroso controllo dei parametri durante le fasi di foratura a caldo, estrusione e laminazione incrociata. Gli intervalli termici e le velocità di deformazione sono bloccati per prevenire lacerazioni interne o microfratture.
Durante i successivi cicli di laminazione a freddo o trafilatura a freddo, la riduzione di spessore della parete per ogni passaggio è regolata con precisione per evitare l'introduzione di tensioni residue. I cicli di ricottura intermedi eliminano l'incrudimento, consentendo al metallo di riacquistare duttilità. Per finalizzare le prestazioni meccaniche, viene eseguito un trattamento termico di solubilizzazione tra 1065 °C e 1120 °C, seguito da tempra rapida in acqua. Il mantenimento di un'uniformità di temperatura entro ±5 °C garantisce la completa dissoluzione dei carburi e produce una struttura a grana austenitica uniforme.
III. Controllo di precisione a circuito chiuso: integrità dimensionale e superficiale
La stabilità dimensionale influisce direttamente sulla precisione di installazione e sulle prestazioni in campo. I sistemi di monitoraggio automatizzati in linea controllano continuamente il diametro esterno, lo spessore della parete, la rotondità e la rettilineità lungo l'intera lunghezza del tubo. Gli stampi di formatura vengono sottoposti a controlli di calibrazione periodici per eliminare l'usura degli utensili che potrebbe amplificare piccole deviazioni geometriche.
La qualità delle superfici viene valutata attraverso procedure di ispezione individuali. Sia la superficie interna che quella esterna dei tubi vengono sottoposte a condizionamento manuale e meccanico, inclusa la molatura e la lucidatura localizzate, per eliminare sovrapposizioni, giunture o pieghe superficiali. L'eliminazione delle irregolarità superficiali prima della lavorazione finale previene la propagazione di cricche durante l'esercizio.
IV. Ispezione dei limiti: prove non distruttive e fisiche
Il controllo qualità si conclude con esami non distruttivi (CND) e verifiche distruttive in laboratorio. Il controllo a ultrasuoni analizza l'intero volume della parete del tubo per rilevare inclusioni, vuoti o mancanza di fusione nel sottosuolo. A complemento di ciò, il controllo a correnti parassite ispeziona la superficie e le zone prossime alla superficie alla ricerca di microfratture o microdifetti.
La tenuta strutturale e la resistenza alla pressione vengono confermate mediante prove di pressione idrostatica o pneumatica. In laboratorio, i campioni vengono sottoposti a valutazioni meccaniche e metallurgiche, tra cui prove di resistenza alla trazione, appiattimento, svasatura, granulometria e corrosione intergranulare, verificando la piena conformità agli standard globali.
V. Supporto dati: tracciabilità e gestione della consegna
La verifica completa del prodotto richiede una documentazione trasparente. A ogni singolo tubo viene assegnato un codice identificativo univoco, che crea un collegamento digitale con il suo numero di lotto specifico, la cronologia di lavorazione e i registri di ispezione. Questo sistema "Un tubo, un codice" garantisce la piena tracciabilità lungo l'intera catena di fornitura.
Le spedizioni sono accompagnate da una documentazione completa, che include certificati di prova dei materiali (MTC), diagrammi di trattamento termico e rapporti di controllo non distruttivo. Un imballaggio sicuro e conforme alle normative garantisce che tutti i prodotti raggiungano i cantieri in condizioni ottimali, rispettando pienamente le specifiche tecniche e i requisiti contrattuali.
Applicazioni ingegneristiche e implementazioni industriali
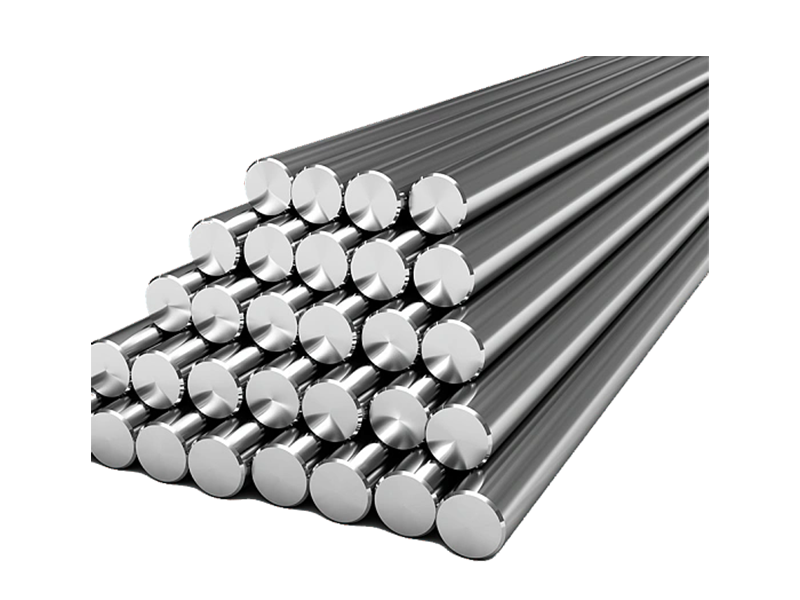
I prodotti in lega di nichel ad alte prestazioni, realizzati attraverso questi rigorosi controlli, trovano ampia applicazione in ambienti industriali critici. Oltre ai sistemi di tubazioni senza saldatura, i profili in lega solida, come le barre di nichel di alta qualità, sono materie prime essenziali per la produzione di steli di valvole, elementi di fissaggio ad alta resistenza, alberi di pompe e componenti per pozzi petroliferi e di gas.
Che siano impiegati in sistemi offshore per il trattamento dell'acqua di mare, scambiatori di calore per la produzione di energia o impianti per la sintesi chimica in condizioni estreme, il controllo di processo standardizzato garantisce una durata di servizio affidabile. Integrando tecnologie di fusione avanzate, un rigoroso controllo termico, verifiche non distruttive e la completa tracciabilità dei dati, l'ingegneria metallurgica moderna continua a soddisfare le esigenze in continua evoluzione dei settori industriali globali più critici.
Per specifiche tecniche dettagliate, cataloghi prodotti e consulenza ingegneristica, visita il sito web ufficiale:https://www.tgtiindustrial.com/